Artykuł sponsorowany
Dlaczego materiał i uzębienie trzpienia decydują o pracy w aluminium i INOX
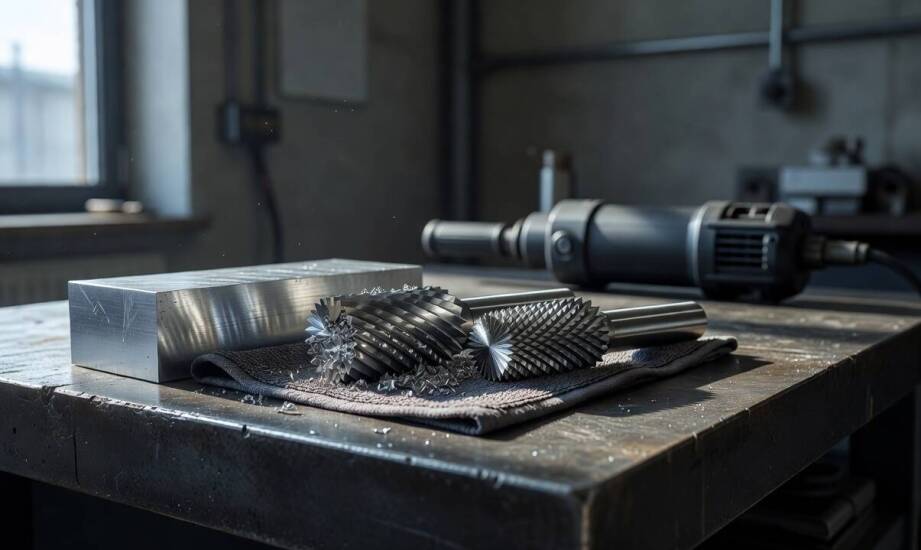
Obróbka aluminium i stali nierdzewnej stawia przed narzędziami skrawającymi skrajnie różne wymagania. W przypadku stopów lekkich priorytetem pozostaje szybkie usuwanie znacznych ilości materiału przy jednoczesnym zapobieganiu przywieraniu wiórów do krawędzi tnących. Stal nierdzewna wymaga z kolei ścisłej kontroli temperatury oraz skutecznego tłumienia drgań. Ten wymagający stop błyskawicznie utwardza się pod wpływem nacisku i bardzo słabo odprowadza ciepło ze strefy roboczej. Błędy w doborze geometrii ostrza prowadzą do natychmiastowego uszkodzenia powierzchni detalu lub całkowitego zniszczenia narzędzia.
Przeczytaj również: Hartowanie stali M390: co wpływa na twardość i odporność metalu
Twardość narzędzia i geometria uzębienia a parametry skrawania
Twardość części roboczej określa zdolność frezu do utrzymania ostrej krawędzi podczas pracy w ekstremalnych temperaturach. Narzędzia wyposażone w głowicę z węglika spiekanego zachowują twardość w warunkach, które trwale uszkadzają standardową stal szybkotnącą. Taka odporność termiczna pozwala na stosowanie znacznie wyższych prędkości skrawania i odczuwalnie spowalnia proces tępienia ostrzy. Sama konstrukcja uzębienia wpływa bezpośrednio na rozkład sił skrawania i stabilność prowadzenia w obrabianym detalu. Gęsto upakowane zęby zwiększają liczbę czynnych krawędzi tnących, ale generują jednocześnie wyższe temperatury i wibracje w materiałach podatnych na zgniot.
Przeczytaj również: Proces odnawiania powłok lakierniczych a trwałość metalu
Dla stopów lekkich stosuje się uzębienie o dodatnim kącie natarcia z głębokimi rowkami wiórowymi. Taka budowa gwarantuje płynne odprowadzanie długich wiórów aluminium i zapobiega niebezpiecznemu zjawisku adhezji, czyli powstawaniu narostu na ostrzu. Odpowiednio dobrana geometria pozwala na bezpieczną pracę z prędkościami skrawania rzędu 1100 metrów na minutę bez ryzyka zapchania kanałów. W przypadku stali nierdzewnej inżynierowie stawiają na dedykowane nacięcia typu INOX. Ostrze posiada specyficzną budowę, która łamie wióry na drobne fragmenty i znacząco redukuje uciążliwe wibracje. Wyniki testów przemysłowych wykazują, że specjalistyczna geometria zapewnia wyższą wydajność skrawania i stabilniejszą pracę w porównaniu z tradycyjnym uzębieniem krzyżowym.
Przeczytaj również: Jak czyszczarki laserowe wspierają procesy obróbcze w przemyśle ciężkim?
Materiał trzpienia, jakość powierzchni i dobór do zastosowania
Sztywność całego układu skrawającego zależy w dużej mierze od budowy chwytu. Producenci najczęściej łączą stalowy trzonek z lutowaną głowicą z węglika spiekanego, co zapewnia optymalną stabilność prowadzenia oraz wysoką odporność na pękanie. W wymagającej obróbce ciągłej twarda głowica węglikowa zachowuje poprawny profil rzazu, co ułatwia ewakuację wiórów i gwarantuje powtarzalną chropowatość powierzchni końcowej. Próba pracy w aluminium przy użyciu uniwersalnego ostrza natychmiast generuje twardy narost niszczący wykończenie. Z kolei nadmierne drgania podczas szlifowania stali nierdzewnej powodują powstawanie niewidocznych mikropęknięć w strukturze wewnętrznej materiału.
Wybór odpowiedniego wariantu wymaga analizy kształtu głowicy i precyzyjnego dopasowania geometrii nacięć. Dostosowane do specyfiki materiału Trzpienie frezarskie eliminują kosztowne przestoje wynikające ze złej konfiguracji narzędzia. Użycie gęstego uzębienia krzyżowego w miękkim aluminium kończy się szybkim zabiciem rowków rozgrzanym metalem. Praca zbyt agresywnym frezem w stali kwasoodpornej wymusza z kolei silniejszy docisk operatora, co utwardza warstwę wierzchnią i niszczy krawędź tnącą. Przy usuwaniu dużych naddatków technologicznych priorytetem zawsze pozostaje zdolność do ewakuacji materiału. Operacje wykańczające i obróbka elementów cienkościennych wymagają natomiast absolutnej kontroli nad odprowadzaniem ciepła.
Praktyka warsztatowa potwierdza, że standaryzacja narzędzi w zakładzie produkcyjnym musi uwzględniać unikalne cechy fizyczne poszczególnych stopów. Działająca w Kostrzynie Wielkopolskim spółka joint-venture PFERD VSM zaopatruje przemysł w profesjonalne materiały ścierne i węglikowe narzędzia obrotowe dopasowane do konkretnych zastosowań technologicznych. Użycie właściwie sprofilowanych głowic stanowi podstawowy krok do stabilizacji procesów skrawania. Świadoma selekcja uzębienia zapobiega poważnym błędom jakościowym, minimalizuje zużycie drogiego sprzętu i podnosi bezpieczeństwo pracy na stanowiskach szlifierskich.
Kategorie artykułów
Polecane artykuły

Jak przebiega legalne oddanie uszkodzonego auta do demontażu w Trzebini

Projekty kanadyjskich domów – jak zapewnić zgodność z lokalnymi przepisami?

Karmniki dla ptaków - jak wybrać odpowiedni model dla swojego ogrodu?
